Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Трите чекори на производството на трансформатори: приказна зад намотување, склопување и тестирање
Во големата шема на модерните електроенергетски системи, трансформаторите се познати како „срцето“ на електричната мрежа. Нечујно стои во трафостаници, индустриски паркови или градски агли, но ги презема основните мисии на конверзија на напон, пренос на струја и електрична изолација. Тоа е невидливата крв што ја одржува работата на современото општество. Сепак, малкумина знаат дека процесот на раѓање на ова тешко „срце“ од нула не е едноставна операција на индустриска склопна линија, туку долго патување кое комбинира прецизна физика, материјална наука и екстремна изработка. На оваа невидлива производна линија, појавата на секој трансформатор ја отелотворува мудроста на безброј инженери и потта на занаетчиите. Од постојаното разгледување на цртежите на дизајнот до конечното прифаќање на испораката на готовиот производ, целиот производствен процес може да биде високо сумиран во три испреплетени движења на јадрото - „намотување, инсталација и тестирање“. Зад овие навидум едноставни три збора се крие крајната потрага по милиметарска прецизност и децениската тивка посветеност на безбедноста на електричната енергија.
Прв дел: Намотување - раѓање на „нервот“ на трансформаторот
Ако трансформаторот се спореди со човечкото тело, тогаш намотките се неговата „невронска мрежа“. Овој чекор е душата на целиот производствен процес и ги одредува идните перформанси и животниот век на трансформаторот.
Во работилницата за прочистување со постојана температура и влажност технички работници работат со огромни машини за намотување. Суровините во нивните раце не се обични бакарни жици, туку рамни бакарни жици или фолија ленти кои се специјално изолирани. Секој слој на намотување бара поставување на изолациона хартија со висока јачина или изолационен филм помеѓу жиците, што е како да ставате слоеви силна „заштитна облека“ за „нервите“.
Намотување: прецизно плетење на електромагнетна конверзија
Основната тајна на процесот на намотување е „цврста, рамномерна и точна“:
- „Тесен“: секое вртење на серпентина мора цврсто да се вклопи без да остави празнини, што директно влијае на идната ефикасност на конверзија на енергија
- „Дури“: Распределбата на изолационите материјали мора да биде апсолутно униформа. Секоја слабост може да стане скриена опасност од иден дефект.
- „Точно“: геометриската големина и бројот на вртења на ликвидацијата мора да бидат точни до милиметри и десетини од вртењата
Намотката на серпентина на трансформаторот е апсолутното јадро на конверзија на електромагнетната енергија и „душата“ што ги одредува перформансите на опремата. Квалитетот на процесот на намотување директно ги одредува електричните перформанси, отпорноста на краток спој и долгорочната сигурност на работата и животниот век на трансформаторот. Ова во никој случај не е едноставна акција „намотување“, туку длабинска игра со електромагнетни физички својства. Тоа е двоен тест на трпението и вештините на занаетчиството.
Одејќи во пространата работилница за намотување, огромната машина за намотување полека се ротира среде слабиот звук на зуење. Бакарните жици со висока чистота се наредени слој по слој на прецизниот изолациски скелет на уреден начин. За високофреквентни или специјални трансформатори, барањата за процесот се построги. Со цел да се надминат „ефектот на кожата“ и „ефектот на близина“ при висока фреквентна струја (т.е. струјата тече кон површината на проводникот, што резултира со зголемен отпор и загревање), занаетчиите честопати треба да користат Litz жица извиткана од повеќе нишки на филаменти или строго да ја контролираат физичката дебелина на проводникот. За време на процесот на намотување, контролата на затегнатоста е главен приоритет: ако затегнатоста е превисока, таа ќе ја разреди жицата, па дури и ќе го уништи изолациониот слој за боја на нејзината површина; ако затегнатоста е премала, серпентина ќе се олабави и деформира, што не само што ќе влијае на ефикасноста на топлинската спроводливост, туку и ќе доведе до намалување на механичката сила под влијание на електромагнетната сила.
Со цел да се намали индуктивноста на истекувањето и да се постигне подобра ефикасност на магнетното спојување, современите трансформатори често го користат „методот на намотување со преплет“ или „метод на намотување на сендвич“, односно примарното намотување е поделено на два, а секундарното намотување е паметно намотано во средината. Дополнително, со цел да се потиснат пречките на високофреквентниот шум на заеднички режим на периферната опрема, понекогаш се додава заштитен слој од бакарна фолија помеѓу примарната и секундарната страна за безбедно да се врати струјата на пречки назад кон жица за заземјување. Откако ќе се навие секој слој, неопходно е да се постави полиимидна лента отпорна на високи температури или DMD композитна изолациона хартија, што не е само физичка изолација помеѓу слоевите, туку и клучна линија на одбрана за електрична изолација. Исто како и големиот занаетчија Џанг Гуојун, кога ќе се соочи со илјадници прецизни споеви за лемење и десетици илјади метри жици во трансформаторот на UHV конвертор, тој мора да се потпре на пар вешти раце и специјален кожен чекан за прецизно да ја контролира геометриската толеранција на серпентина со тежина од десетици тони плус или минус 1 mm. Ова не е само екстремен предизвик за физичката сила, туку и крајната интерпретација на зборот „генијалност“.
Втор дел: Собрание - градење на „телото и коските“ на трансформаторот
Ако ликвидацијата ги дава „нервите“ на трансформаторот, тогаш склопувањето треба да го создаде неговото „тело и коски“. Овој процес ги склопува јадрото, намотките и другите компоненти во органска целина.
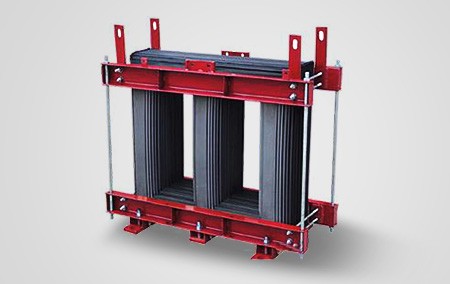
- Склопување на јадрото:Јадрото на трансформаторот се состои од наредени лимови од силикон челик тенки како хартија. Површината на овие лимови од силициум челик е покриена со специјален изолационен слој за да се намалат загубите на вртложни струи. Работниците поставуваат илјадници лимови од силикон челик прецизно како сложувалка. Секое парче мора да биде во правилна насока и да има тесни споеви. По завршувањето, огромен хидрауличен уред се користи за да се изврши притисок од десетици тони за да се осигура дека железното јадро е затегнато и нема празнини.
- Склоп на намотување:внимателно поставете ја намотката на раната на столбот од железното јадро. Овој процес бара прецизни техники на кревање и големо искуство бидејќи изолацијата на намотувањето е исклучително кревка и сите гребнатини може да предизвикаат кратки споеви во идните операции.
- Инсталација на резервоар за масло и додатоци:За трансформаторите потопени во масло, следниот чекор е заварување и составување на резервоарот за масло. Резервоарот за масло не е само контејнер, туку и „радијатор“ на трансформаторот. Современите резервоари за трансформаторско масло се дизајнирани со сложени премини за масло внатре, кои можат да го водат маслото на трансформаторот да циркулира ефикасно и да ја исфрла топлината. Конечно, инсталирајте разни додатоци како што се чаури, конзерватор за масло, уред за ладење и заштитни релеи.
По завршувањето на склопувањето, трансформаторот ќе претрпи клучно „крштевање“ - изолационен третман. Без разлика дали се работи за вакуумско леење со епоксидна смола за трансформатори од сув тип или за импрегнација со вакуум притисок (VPI) за трансформатори потопени во масло, основната цел е целосно да се отстранат влагата и воздушните меури внатре во намотките. Во средина со висок вакуум, изолациската боја или маслото за трансформатор може да навлезе во секоја мала празнина и да формира силен и густ заштитен слој по стврднувањето. Ова не само што значително ја подобрува топлинската спроводливост на опремата и ефикасно ја спроведува внатрешната топлина на површината, туку и ефикасно ја изолира влагата и кислородот однадвор, го спречува стареењето и распаѓањето на изолационите материјали за време на долготрајното работење и гарантира дека трансформаторот е цврст на карпа за време на неговата децениска работа.
Директорот на монтажната работилница ни рече: "Процесот на склопување е тест и на физичката сила и на менталната сила. Телото на трансформаторот со средна големина тежи десетици тони, но нашите барања за прецизност при работа достигнуваат милиметарски нивоа. Особено кога намотките се вметнуваат во железното јадро, на лаиците им е тешко да ги разберат чувството за цврстина и прецизност".
Трет дел: Тестирање – издавање „Сертификат за здравје“ на трансформаторот
По првите два чекори, трансформаторот почна да се обликува, но дали е „здрав и квалификуван“ и способен за стабилна работа во следните децении, мора да се потврди со ригорозни тестирања. Оваа фаза може да се смета како сеопфатен физички преглед на трансформаторот и издавање „здравствен сертификат“.
Кога трансформаторот конечно ќе излезе од склопната лента и неговиот изглед почнува да се обликува, тој навистина не е „завршен“. Пред да се достави до корисниците и да се поврзе на електричната мрежа, мора да помине низ серија речиси сурови симулациски тестови. Ова е последното поглавје од „трите чекори“ на производството - тестирањето. Оваа врска е последната пречка за квалитетот на производот и најдиректната верификација на теоријата на дизајнот.
Рутинското тестирање е основен физички преглед:
- Тест за сооднос на трансформација и поларитет: проверете дали трансформаторот може да го „промени“ правилниот напон
- Тест за отпорност на еднонасочна струја: Проверете дали има некои „скриени дефекти“ како што се скршени жици и лоши контакти внатре во намотката.
- Тестирање на отпорност на изолација: Проценка на здравјето на „изолациониот систем“ на трансформаторот
- Тестови без оптоварување и оптоварување: измерете го „нивото на потрошувачка на енергија“ и „работната ефикасност“ на трансформаторот
Специјални тестови се длабински КТ скенови:
+ Тестирање на напон за издржување на индукција и делумно празнење: Ова е еден од најкритичните тестови. Во услови на неколкукратно повисок напон од номиналниот напон, тој трае десетици минути, а во исто време се користи чувствителен сензор за да се „следи“ дали внатре во трансформаторот се слуша „крцкав“ звук на делумно празнење. Секој ненормален сигнал за празнење значи дека постои скриена опасност во системот за изолација
+ Тест на удар на гром и работен удар: симулирајте го ударот на природните удари на гром и дефектите на електричната мрежа на трансформаторот за да го тестирате неговиот „отпор на притисок“
+ Тест за зголемување на температурата: оставете го трансформаторот да работи под номинално оптоварување долго време и измерете ја температурата на секој дел за да се осигурате дека нема да се „прегрее“ во најтешките услови.
Заеднички јазик зад трите чекори: слаб и генијалност
Во текот на целиот процес на „намотување, склопување и тестирање“ е посно управување со модерната индустрија и генијалноста на традиционалното производство.
Во денешната фабрика за трансформатори, секој процес има стандардна оперативна инструкција, а секој клучен параметар се евидентира во реално време и се поставува во MES (Manufacturing Execution System), со што се постигнува целосна следливост на процесот. Со скенирање на QR-кодот на трансформаторот, можете да го видите неговиот „профил на целосниот животен циклус“ - чии лимови од силикон челик се користени, кој ги навива намотките и секоја податочна точка за време на тестирањето.
Но, во исто време, искуството и расудувањето на старите мајстори сè уште се незаменливи. Чувството за време на намотување, просторното расудување за време на склопувањето и анализата на причините за аномалии на тестот. Овие „премолчени знаења“ кои не можат целосно да се кодифицираат сè уште се клучот за производство на висококвалитетни трансформатори.
Од работилницата до решетката
Трансформаторите што ги завршија трите чекори „намотување, инсталирање и тестирање“ и ги поминаа сите тестови ќе бидат внимателно исчистени, обоени и спакувани, подготвени за испорака до сите делови на земјата, па дури и во странство. Тие ќе се сместат во трафостаницата, ќе се поврзат на електричната мрежа и ќе почнат да чуваат тивко со децении.
Кога уживаме во стабилна и сигурна електрична енергија, малкумина би помислиле дека непреченото „патување“ на секој киловат-час електрична енергија започнува со тие прецизни и ригорозни процеси во работилницата за производство на трансформатори. Намотување, инсталација и тестирање - зад овие три едноставни зборови се акумулира безброј детали за процесот, комбинација на прецизно производство и ригорозни тестирања и упорност на квалитетот од генерации производители на трансформатори.
Во оваа ера на зголемено потпирање на електрична енергија, „процесот во три чекори“ на производство на трансформатори ќе продолжи да се развива, инкорпорирајќи поинтелигентни и зелени нови елементи, но основната потрага по прецизност, доверливост и безбедност никогаш нема да се промени. Бидејќи секој трансформатор носи не само струја и напон, туку и светлина и моќ на современото општество.
Поврзани вести
- Why can three-dimensional wound core transformer achieve low noise and energy saving?
- Why can't dry-type transformers be stored and transported upside down for a long time?
- What are the methods and steps for wiring dry-type transformers?
- What Makes the “Heart” of the Power System Beat Steadily?
- Why is my oil-immersed transformer overheating?
- How can the lifespan of distribution transformers be extended through routine maintenance?
Остави ми порака
Нови Продукти
Вести Препораки